8 lỗi thường gặp khi bảo trì dây chuyền đóng gói và cách khắc phục mà kỹ thuật viên bảo trì cần biết
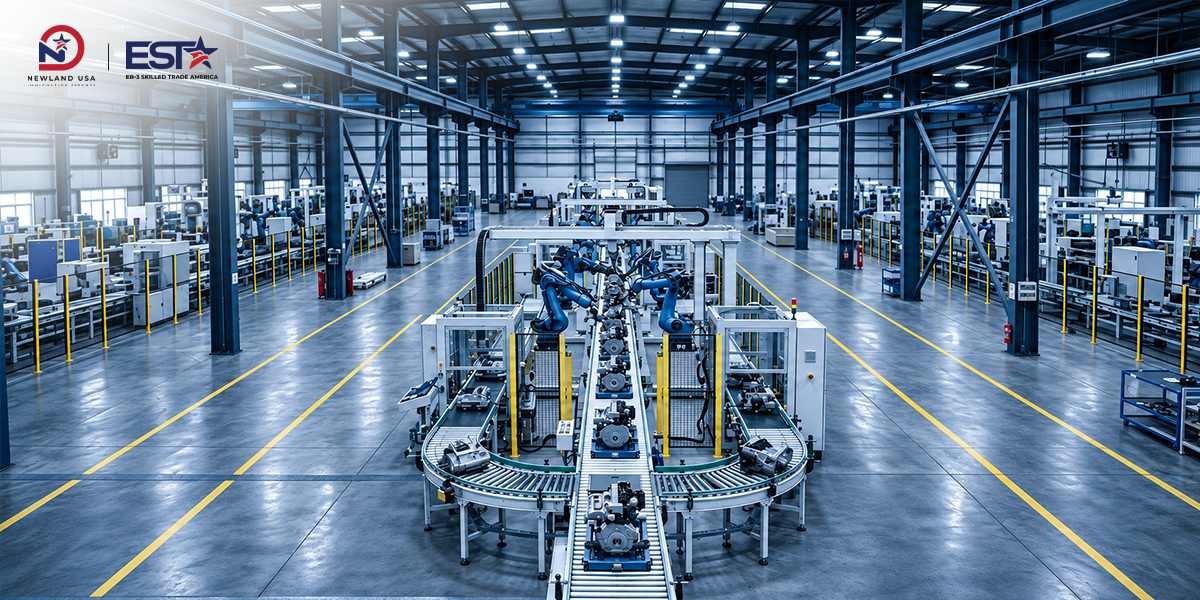
Một dây chuyền đóng gói có thể chạy ổn định suốt nhiều giờ, nhưng chỉ cần một mắt cảm biến bám bụi hay một mối hàn không kín là cả nhịp sản xuất phải dừng lại. Vì vậy, bảo trì dây chuyền không chỉ là sửa máy khi hỏng. Đó là khả năng nhận diện sớm những lỗi lặp lại và xử lý chúng từ gốc. Bài viết dưới đây của Newland USA sẽ tổng hợp 8 lỗi phổ biến khi bảo trì dây chuyền đóng gói, phân tích nguyên nhân và gợi ý cách khắc phục lỗi máy đóng gói theo hướng thực tế. Bạn cũng sẽ hình dung rõ hơn công việc hằng ngày của một kỹ thuật viên bảo trì tại các nhà máy Mỹ, nhóm nghề đang được Newland USA định hướng phát triển qua chương trình ESTA.
1. Vì sao bảo trì dây chuyền đóng gói quyết định nhịp sản xuất?
Trong các nhà máy thực phẩm, dược phẩm hay hàng tiêu dùng, khâu đóng gói thường nằm ở cuối quy trình. Mọi sai lệch từ các công đoạn trước đều dồn về đây, nên công tác bảo trì dây chuyền ở khâu này chịu nhiều áp lực nhất. Các máy trên dây chuyền liên kết chặt với nhau. Khi một trạm dừng, băng tải phía trước bắt đầu ùn ứ, còn trạm phía sau phải chờ. Nói cách khác, sản lượng của cả dây chuyền phụ thuộc vào máy yếu nhất chứ không phải mức trung bình của các máy.
Chi phí của những lần dừng máy ngoài kế hoạch không hề nhỏ. Theo khảo sát của Fluke công bố cuối năm 2025, 61% nhà sản xuất từng gặp sự cố dừng máy ngoài kế hoạch trong năm trước đó, gây thiệt hại cho ngành tới 852 triệu USD mỗi tuần, với chi phí trung bình khoảng 1,7 triệu USD cho mỗi giờ dừng máy. Riêng ở khâu đóng gói, ngay cả thao tác thay cuộn màng cũng tạo ra khoảng trống đáng kể: nếu một dây chuyền thay cuộn màng 10 lần mỗi ngày, thời gian sản xuất mất đi có thể vượt 8.000 phút mỗi năm. Những con số này cho thấy bảo trì dây chuyền không còn là một khoản chi phụ. Nó trực tiếp quyết định sản lượng và lợi nhuận.
Vậy dây chuyền đóng gói thường gặp lỗi gì? Phần lớn sự cố xoay quanh bảy nhóm: vật liệu bao bì (màng, nhãn), nhiệt và áp lực hàn, cảm biến, băng tải, khí nén, bôi trơn và khâu chuyển đổi sản phẩm. Khảo sát của PMMI cũng ghi nhận máy định hình – chiết rót – hàn kín, máy chiết rót định lượng và máy dán nhãn là nhóm thiết bị quan trọng nhưng dễ hỏng hơn các máy khác. Vì vậy, công tác bảo trì dây chuyền cần một phương pháp rõ ràng, thay vì chỉ ‘chữa cháy’ mỗi khi máy báo lỗi.
Xem thêm:
- Khám phá Chiricahua – Nơi được công nhận là công viên quốc gia thứ 64 của nước Mỹ
- 20 câu hỏi nên đặt ra với quản lý trong 30 ngày đầu đi làm tại Mỹ để tránh hiểu sai nhiệm vụ
- Mở bát đầu tháng 11: Newland USA chúc mừng 27 khách hàng nhận Case Number LC diện EB-3 Skilled Workers
- Định cư Mỹ diện EB3 ngành ô tô: Từ thợ bảo dưỡng nhanh lên kỹ thuật viên 2026
2. Lỗi thứ nhất: Màng chạy lệch, kẹt màng hoặc đứt màng
Trên máy đóng gói dạng đứng (VFFS) hay máy đóng gói dạng gối nằm ngang (flow wrap), màng bao bì phải đi qua nhiều con lăn trước khi được định hình thành túi. Chỉ cần màng lệch vài milimét, mối hàn sẽ lệch tâm, hình in sai vị trí và sản phẩm bị loại. Trong thực tế bảo trì dây chuyền, đây là nhóm lỗi xuất hiện thường xuyên nhất ở máy đóng gói màng.
Khi bảo trì dây chuyền đóng gói màng, các nguyên nhân thường gặp gồm:
- Luồn màng sai đường: màng không đi đúng sơ đồ, mắt đọc theo dõi mép màng bị bẩn, hoặc dây cáp và cảm biến gặp sự cố.
- Lực căng màng không đều: con lăn điều chỉnh lực căng bị mòn hoặc trượt khiến màng không giữ được độ căng ổn định và bắt đầu chạy lệch.
- Máy không cân bằng: khi máy đặt không thẳng hoặc giá đỡ cuộn màng không thẳng hàng với ống định hình, lỗi chạy lệch sẽ lặp lại dù đã chỉnh cảm biến nhiều lần.
- Mối nối màng kém: màng nối không chuẩn tạo ra điểm yếu, dễ bung ngay trong lúc sản xuất.
Về cách khắc phục lỗi máy đóng gói ở nhóm này, bước đầu tiên là luồn lại màng theo đúng sơ đồ của nhà sản xuất và kiểm tra trục giữ cuộn màng, vì trục bị lỏng là nguyên nhân hay bị bỏ qua. Tiếp theo, hãy vệ sinh mắt đọc, kiểm tra độ mòn của con lăn và đo lại độ cân bằng của máy. Với kỹ thuật viên bảo trì, ghi chú lỗi xảy ra ngay sau khi nối màng hay giữa cuộn sẽ giúp khoanh vùng nguyên nhân nhanh hơn nhiều.
3. Lỗi thứ hai: Mối hàn không kín, hàn nhăn hoặc hàn cháy
Mối hàn là ‘lớp khóa’ cuối cùng bảo vệ sản phẩm. Một mối hàn hở có thể khiến bột hút ẩm, chất lỏng rò rỉ hoặc túi bị bục trong quá trình vận chuyển, kéo theo hàng bị trả về. Vì thế, kiểm tra hệ thống hàn luôn là hạng mục bắt buộc trong lịch bảo trì dây chuyền đóng gói.
Theo kinh nghiệm bảo trì dây chuyền, nguyên nhân phổ biến của lỗi hàn gồm nhiệt độ thanh hàn không đúng, thanh hàn bị lệch, lực lò xo của hàm hàn sai thông số, ống định hình lệch tâm, hoặc bề mặt hàm hàn bị bẩn và hư hỏng. Bên cạnh yếu tố máy, vật liệu cũng đóng vai trò lớn. Khi nhà máy chuyển sang loại màng mới, độ cứng, độ ma sát và độ giãn của màng có thể khác đi, làm thay đổi lực căng, độ bám đường chạy và vị trí hình in.
Để xử lý, trước khi chỉnh nhiệt, kỹ thuật viên bảo trì nên kiểm tra màng có chạy đúng hướng hay không, vì màng lệch có thể làm lớp hàn bên trong không tiếp xúc đúng vị trí. Sau đó, đo nhiệt độ thực tế tại hàm hàn bằng đầu đo nhiệt thay vì chỉ tin vào màn hình điều khiển, kiểm tra độ song song của hai hàm hàn, vệ sinh bề mặt hàm hàn theo từng ca và thay các chi tiết đã mòn. Đây là cách khắc phục lỗi máy đóng gói liên quan đến mối hàn mà nhiều nhà sản xuất máy khuyến nghị. Khi đổi loại màng, hãy chạy thử và ghi lại bộ thông số hàn chuẩn cho từng loại vật liệu.
4. Lỗi thứ ba: Cảm biến quang báo sai khiến dây chuyền dừng đột ngột
Khi tìm hiểu nguyên nhân dây chuyền đóng gói dừng đột ngột, cảm biến quang (photo eye) thường là ‘thủ phạm’ đầu tiên cần kiểm tra. Cảm biến có thể hỏng hoặc bị trôi tín hiệu, tạo ra các lệnh dừng giả khiến cả dây chuyền ngừng hoạt động. Loại lỗi này xử lý nhanh nhưng lại dễ bị chẩn đoán sai.
Bụi, dầu, hơi nước hoặc cặn bao bì bám lên mặt kính cảm biến sẽ làm giảm cường độ tín hiệu, gây ra hiện tượng lúc nhận lúc không. Ngoài ra, rung động liên tục của máy có thể làm lỏng đầu nối, còn môi trường ẩm dễ khiến đầu nối bị ăn mòn. Vì vậy, nhiều đội bảo trì dây chuyền kiểm tra cảm biến trước tiên mỗi khi máy dừng không rõ lý do.
Nguyên tắc vàng ở đây là vệ sinh trước, điều chỉnh sau. Một số hướng dẫn xử lý sự cố băng tải cho biết chỉ riêng thao tác lau mắt cảm biến đã giải quyết khoảng 60% lỗi cảm biến trong chưa đầy 30 giây. Nếu cảm biến đã sạch và căn chỉnh đúng mà vẫn báo lỗi, hãy đổi nó với một cảm biến đang hoạt động tốt ở vị trí bên cạnh: lỗi đi theo cảm biến thì thay cảm biến, lỗi ở lại vị trí cũ thì kiểm tra dây dẫn hoặc đầu vào của bộ điều khiển. Trong quy trình bảo trì dây chuyền, lịch vệ sinh cảm biến hằng tuần là biện pháp đơn giản nhưng mang lại hiệu quả rõ rệt.
5. Lỗi thứ tư: Băng tải lệch, kẹt sản phẩm và điểm nghẽn
Băng tải là ‘mạch máu’ kết nối các máy trên dây chuyền đóng gói. Khi một trạm xử lý được 1.000 sản phẩm mỗi phút nhưng trạm kế tiếp chỉ xử lý được 800, sản phẩm sẽ dồn ứ ở giữa cho đến khi vùng tích lũy đầy và trạm phía trước buộc phải dừng.
Lỗi kẹt sản phẩm khó xử lý vì nguyên nhân thường không nằm ở nơi xảy ra kẹt. Một sai lệch nhỏ về thời điểm cấp sản phẩm ở đầu vào có thể chưa gây hậu quả ngay, nhưng khi sản phẩm đến máy xếp thùng, các sai lệch cộng dồn sẽ gây kẹt hoặc lệch vị trí. Một mẹo chẩn đoán mà kỹ thuật viên bảo trì hay dùng là giảm tốc độ dây chuyền xuống một nửa. Nếu hết kẹt, vấn đề nằm ở thời gian và tốc độ; nếu vẫn kẹt, nhiều khả năng là lỗi căn chỉnh cơ khí.
Về cách khắc phục lỗi máy đóng gói ở khâu băng tải, cần kiểm tra lực căng dây đai hoặc xích, độ mòn của bánh xích, và đọc mã lỗi trên biến tần trước khi reset. Ngoài ra, hãy kiểm tra vị trí thanh dẫn hướng và tình trạng các con lăn. Một kế hoạch bảo trì dây chuyền tốt luôn ghi lại vị trí và thời điểm kẹt để tìm ra điểm nghẽn thật sự.
6. Lỗi thứ năm: Rò rỉ khí nén và hệ thống thủy lực
Khí nén được dùng rộng rãi trên máy đóng gói để đẩy, kẹp, cắt và định vị sản phẩm. Rò rỉ khí là dạng hỏng phổ biến của xi lanh khí nén, nhưng lại khó phát hiện trên những hệ thống có nhiều điểm kết nối. Trong ngành khí nén, nhiều chuyên gia cho rằng phần lớn hư hỏng của linh kiện khí nén đều có dấu hiệu báo trước bằng một điểm rò rỉ.
Rò rỉ khí không chỉ gây lãng phí năng lượng mà còn làm giảm áp lực làm việc, khiến xi lanh chuyển động chậm, cắt không dứt hoặc kẹp không chặt. Các đơn vị dịch vụ máy đóng gói cũng cho biết rò rỉ ống khí nén và ống thủy lực nằm trong nhóm sự cố họ thường được gọi đến xử lý. Vì vậy, bộ phận bảo trì dây chuyền cần đưa hệ thống khí nén vào lịch kiểm tra định kỳ thay vì chờ máy báo lỗi áp suất.
Một kỹ thuật viên bảo trì có kinh nghiệm thường tập thói quen lắng nghe tiếng xì trong lúc máy chạy, kiểm tra định kỳ bộ lọc – điều áp – tra dầu, siết lại các đầu nối và thay ống đã chai cứng hoặc nứt. Đây là cách khắc phục lỗi máy đóng gói đơn giản nhưng giúp loại bỏ nhiều lần dừng máy không đáng có. Đo áp lực tại từng cụm máy và so sánh với thông số chuẩn sẽ giúp phát hiện rò rỉ trước khi nó gây dừng máy.
7. Lỗi thứ sáu: Bôi trơn sai cách, mòn vòng bi, dây đai và bánh răng
Bôi trơn đúng giúp các chi tiết chuyển động giảm ma sát và hạn chế ăn mòn. Tuy nhiên, bôi trơn quá nhiều cũng gây hại: chi tiết phải hoạt động nặng hơn khi di chuyển trong lớp dầu dư, dẫn đến quá nhiệt, đồng thời bôi trơn sai cách dễ làm bụi bẩn tích tụ tại điểm bôi trơn. Ở dây chuyền thực phẩm, dầu mỡ còn phải đáp ứng yêu cầu an toàn vệ sinh, nên việc bảo trì dây chuyền cần dùng đúng loại chất bôi trơn được phép dùng trong môi trường thực phẩm.
Sau khi vệ sinh máy, kỹ thuật viên bảo trì nên tìm các dấu hiệu báo trước hư hỏng như vòng bi hỏng, phớt và gioăng bị hở. Dây đai truyền động bị mòn, giãn hoặc nứt cũng cần được thay theo lịch thay vì chờ đến khi đứt. Với những thiết bị quan trọng, các kỹ thuật như phân tích rung động và chụp ảnh nhiệt giúp dự đoán hư hỏng trước khi xảy ra, và đây cũng là kỹ năng được doanh nghiệp trả lương cao hơn.
Một bảng bôi trơn ghi rõ vị trí, loại dầu mỡ, lượng dùng và tần suất là công cụ đơn giản nhưng giúp công tác bảo trì dây chuyền đồng đều giữa các ca làm việc.
8. Lỗi thứ bảy: Máy dán nhãn lệch nhãn, nhăn nhãn
Trong bảo trì dây chuyền đóng gói, máy dán nhãn là thiết bị cần nhiều thao tác tinh chỉnh. Nhãn bị lệch, nhăn hoặc bong không chỉ ảnh hưởng thẩm mỹ mà còn có thể khiến lô hàng không đạt yêu cầu về thông tin sản phẩm. Theo hướng dẫn xử lý sự cố của nhà cung cấp máy dán nhãn, nhãn bị nhăn hoặc gấp nếp thường liên quan đến lực căng của cụm dán chưa được điều chỉnh đúng. Nhãn bị bong mép thì phần lớn do bề mặt bao bì có bụi, hơi ẩm hoặc dầu, còn nhãn bảo quản ở nơi quá nóng hoặc quá ẩm có thể bị giảm độ bám của keo.
Ngoài ra, chọn sai chất liệu nhãn cho loại bao bì cũng là nguyên nhân thường gặp. Khi xử lý, có thể giảm tốc độ dán, điều chỉnh lại áp lực dán, hoặc nâng tấm tách nhãn lại gần sản phẩm hơn để nhãn không bị cong khi đẩy ra. Nếu nhãn liên tục trôi sang một bên, hãy dừng máy và xoay tay từng con lăn dẫn hướng để kiểm tra độ rơ. Đây là ví dụ cho thấy cách khắc phục lỗi máy đóng gói hiệu quả thường bắt đầu từ những kiểm tra cơ bản.
9. Lỗi thứ tám: Chuyển đổi sản phẩm kéo dài và cài đặt sai thông số
Không phải lần dừng máy nào cũng do hỏng hóc. Chuyển đổi định dạng sản phẩm (changeover) thường gồm bốn giai đoạn: dừng máy, vệ sinh, lắp đặt định dạng mới và chạy chỉnh cho đến khi đạt tiêu chuẩn chất lượng. Nếu thiếu quy trình chuẩn, cùng một lần chuyển đổi có thể mất 15 phút ở ca này nhưng 30 phút ở ca khác.
Một vấn đề thường gặp là mỗi ca cài đặt máy theo một cách khác nhau, khiến đội bảo trì dây chuyền mất thời gian xử lý những ‘lỗi’ thực chất bắt nguồn từ cài đặt. Giải pháp là ghi lại bộ thông số chuẩn và đào tạo mọi người làm theo. Đây cũng là cách khắc phục lỗi máy đóng gói phát sinh từ con người thay vì từ thiết bị. Phương pháp SMED (chuyển đổi khuôn trong vài phút) hướng đến việc đưa càng nhiều công việc ra ngoài thời gian dừng máy càng tốt. Cụ thể, chuẩn bị sẵn bộ linh kiện thay thế, dụng cụ và vật tư trước khi dừng dây chuyền, đồng thời dán nhãn hoặc mã màu cho linh kiện theo từng định dạng để tránh lắp nhầm. Với máy đời mới, bộ điều khiển PLC có thể lưu ‘công thức’ cho từng sản phẩm, giúp chuyển thông số chỉ bằng một thao tác.
Đưa khâu chuyển đổi vào kế hoạch bảo trì dây chuyền giúp nhà máy giảm đáng kể thời gian dừng có kế hoạch.
10. Cách giảm thời gian dừng máy đóng gói nhờ bảo trì dây chuyền chủ động
Cách giảm thời gian dừng máy đóng gói hiệu quả nhất là chuyển từ sửa chữa bị động sang bảo trì chủ động dựa trên dữ liệu. Số liệu ngành cho thấy các nhà máy chỉ sửa khi hỏng có tỷ lệ dừng máy ngoài kế hoạch khoảng 8,43% mỗi năm, trong khi nhóm áp dụng giám sát dữ liệu chỉ ở mức 5,42%.
Tuy nhiên, bảo trì dây chuyền theo lịch cố định cũng có giới hạn. Một nghiên cứu của ARC cho thấy chỉ khoảng 20% hư hỏng liên quan đến tuổi thọ thiết bị, nghĩa là phần lớn sự cố sẽ không được ngăn chặn chỉ bằng việc thay linh kiện định kỳ. Vì vậy, khảo sát của PMMI ghi nhận 75% doanh nghiệp đóng gói rất quan tâm đến giám sát tình trạng và bảo trì dự đoán.
Một lộ trình bảo trì dây chuyền đóng gói bài bản thường gồm các bước sau:
- Ghi nhận lý do dừng máy: mỗi lần dừng đều được phân loại theo nguyên nhân và thời lượng để biết lỗi nào lặp lại nhiều nhất.
- Phân tích nguyên nhân gốc: áp dụng kỹ thuật ‘5 lần tại sao’ hoặc biểu đồ xương cá thay vì chỉ xử lý triệu chứng.
- Xây dựng checklist theo ca: người vận hành đảm nhận vệ sinh, kiểm tra trực quan và báo cáo tiếng kêu bất thường, để kỹ thuật viên tập trung vào công việc cần chuyên môn.
- Quản lý bằng phần mềm CMMS: lưu lịch sử sửa chữa, lịch bảo trì phòng ngừa và tồn kho phụ tùng, giúp việc bảo trì dây chuyền minh bạch giữa các ca.
- Giám sát tình trạng thiết bị quan trọng: dùng cảm biến rung, nhiệt độ, áp suất cho máy hàn, máy chiết rót và máy dán nhãn.
11. Kỹ thuật viên bảo trì công nghiệp cần kỹ năng gì?
Từ 8 lỗi trên có thể thấy, kỹ thuật viên bảo trì công nghiệp cần kỹ năng gì? Câu trả lời là sự kết hợp giữa cơ khí, điện và tư duy phân tích. Cụ thể, để làm tốt công việc bảo trì dây chuyền đóng gói, một kỹ thuật viên bảo trì cần:
- Kỹ năng cơ khí: căn chỉnh trục, thay vòng bi, dây đai, bánh răng và đọc bản vẽ kỹ thuật.
- Kỹ năng điện và tự động hóa: đọc sơ đồ điện, xử lý cảm biến, biến tần và hiểu logic PLC cơ bản.
- Kỹ năng khí nén và thủy lực: chẩn đoán rò rỉ, kiểm tra van, xi lanh và áp lực hệ thống.
- Tư duy xử lý sự cố: đi từ kiểm tra đơn giản đến phức tạp, không vội thay linh kiện khi chưa xác định nguyên nhân.
- Kỷ luật an toàn và ghi chép: tuân thủ quy trình khóa nguồn, treo thẻ trước khi can thiệp vào máy và cập nhật đầy đủ lịch sử sửa chữa.
Những kỹ năng bảo trì dây chuyền này cũng chính là nền tảng mà các nhà máy tại Mỹ tìm kiếm ở ứng viên bảo trì công nghiệp.
12. Công việc Industrial Maintenance Technician tại Mỹ và hướng đi cùng chương trình ESTA
Tại Mỹ, công việc Industrial Maintenance Technician tại Mỹ bao gồm bảo trì và sửa chữa máy móc trong nhà máy, trong đó có băng tải, máy sản xuất và thiết bị đóng gói. Theo Cục Thống kê Lao động Mỹ (BLS), nhóm nghề thợ máy công nghiệp, nhân viên bảo trì máy và thợ lắp đặt máy có khoảng 538.300 việc làm năm 2024, với mức lương trung vị 63.510 USD mỗi năm vào tháng 5/2024. Nhu cầu nhân lực được dự báo tăng 13% giai đoạn 2024 – 2034, nhanh hơn nhiều so với mức trung bình của các ngành nghề. Do đặc thù nhà máy chạy liên tục, kỹ thuật viên có thể phải trực đêm hoặc cuối tuần, và làm thêm giờ khá phổ biến.
Đối với lao động Việt Nam đã có kinh nghiệm bảo trì dây chuyền và máy móc công nghiệp, đây là cơ hội phát triển nghề nghiệp đáng cân nhắc. Ở diện EB3 lao động tay nghề, người lao động cần chứng minh ít nhất 2 năm kinh nghiệm hoặc đào tạo, kèm theo chứng nhận lao động và thư mời làm việc toàn thời gian, lâu dài từ chủ lao động Mỹ.
Đó cũng là định hướng của chương trình ESTA (EB-3 Skilled Trade America) do Newland USA phát triển. Thay vì xem EB3 đơn thuần là một diện Visa, chương trình ESTA tiếp cận theo hướng phát triển sự nghiệp, tập trung vào các ngành kỹ thuật như Industrial Maintenance Technician và Automotive. Thông qua chương trình ESTA, người lao động có thể bắt đầu từ bước tự đánh giá hồ sơ, sau đó được tư vấn lộ trình phù hợp với tay nghề của mình. Với những người đang làm bảo trì dây chuyền tại Việt Nam, kinh nghiệm xử lý các lỗi như kẹt màng, rò rỉ khí nén hay lỗi cảm biến chính là ‘hành trang’ có giá trị khi tham gia chương trình ESTA.
Kết
Phần lớn những lần dừng máy trên dây chuyền đóng gói đều xuất phát từ các lỗi quen thuộc: màng chạy lệch, mối hàn hở, cảm biến bẩn, băng tải nghẽn, rò rỉ khí, bôi trơn sai, nhãn lệch và khâu chuyển đổi thiếu chuẩn hóa. Khi nắm được nguyên nhân và có quy trình xử lý rõ ràng, việc bảo trì dây chuyền sẽ chuyển từ ‘chữa cháy’ sang chủ động phòng ngừa. Với kỹ thuật viên bảo trì, đây không chỉ là kỹ năng giữ cho nhà máy vận hành ổn định. Nó còn là nền tảng để phát triển sự nghiệp tại những thị trường có nhu cầu cao như Mỹ. Nếu bạn đang có kinh nghiệm trong lĩnh vực này, chương trình ESTA của Newland USA có thể là bước tiếp theo đáng để tìm hiểu.
Xem thêm:
- Lương khởi điểm hay lộ trình nghề nghiệp: Các kỹ thuật viên tay nghề tại Mỹ nên ưu tiên điều gì trong năm 2026?
- Đầu tư EB5 trước và sau 30/09/2026 khác nhau thế nào? So sánh quyền lợi, mức vốn và rủi ro cho nhà đầu tư mới
- Nóng – Người sở hữu Visa Mỹ buộc phải ký xác nhận y tế mới nếu không muốn bị từ chối bay
- Hệ Inch và hệ Mét tại Mỹ: Cẩm nang giúp kỹ thuật viên Việt Nam thích nghi nhanh khi làm việc trong năm 2026
Danh mục tin tức
Nhiều lượt xem


Các tin tức liên quan

8 lỗi thường gặp khi bảo trì dây chuyền đóng gói và cách khắc phục mà kỹ thuật viên bảo trì cần biết
Khám phá Chiricahua – Nơi được công nhận là công viên quốc gia thứ 64 của nước Mỹ

20 câu hỏi nên đặt ra với quản lý trong 30 ngày đầu đi làm tại Mỹ để tránh hiểu sai nhiệm vụ

Mở bát đầu tháng 11: Newland USA chúc mừng 27 khách hàng nhận Case Number LC diện EB-3 Skilled Workers

Định cư Mỹ diện EB3 ngành ô tô: Từ thợ bảo dưỡng nhanh lên kỹ thuật viên 2026

Lương khởi điểm hay lộ trình nghề nghiệp: Các kỹ thuật viên tay nghề tại Mỹ nên ưu tiên điều gì trong năm 2026?

Đầu tư EB5 trước và sau 30/09/2026 khác nhau thế nào? So sánh quyền lợi, mức vốn và rủi ro cho nhà đầu tư mới

Nóng – Người sở hữu Visa Mỹ buộc phải ký xác nhận y tế mới nếu không muốn bị từ chối bay

Hệ Inch và hệ Mét tại Mỹ: Cẩm nang giúp kỹ thuật viên Việt Nam thích nghi nhanh khi làm việc trong năm 2026

